

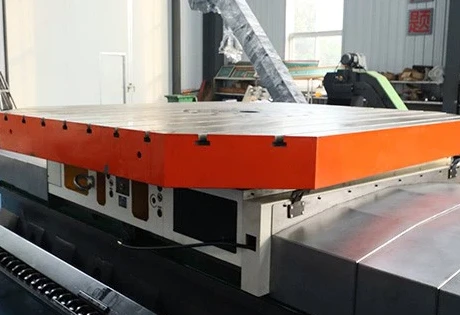
دونوں روٹری ٹیبلز اور انڈیکسنگ ہیڈز (جسے ڈیوائیڈنگ ہیڈز بھی کہا جاتا ہے) کام کرنے والے-پوزیشننگ ٹولز ہیں جو بنیادی طور پر ملنگ مشینوں اور مشینی مراکز پر استعمال ہوتے ہیں، اور دونوں ہی ایک ورک پیس کو افقی محور کے گرد گھماتے ہیں تاکہ کٹر کو مختلف چہروں یا کونیی پوزیشنوں کو ظاہر کیا جا سکے۔ لیکن وہ مختلف تصورات کے گرد بنائے گئے ہیں۔ اےروٹری میزبنیادی طور پر ایک فلیٹ، عین مطابق-گراؤنڈ سرکلر ڈسک ہے جس کے اوپر T-سلاٹ ہیں - ورک پیس بولٹ براہ راست میز کی سطح پر، اور پوری ڈسک ایک کیڑے-اور-وہیل ڈرائیو پر گھومتی ہے۔ ایکاشاریہ سازی کا سرایک افقی اسپنڈل کے ارد گرد بنایا گیا ہے جس میں چک (عام طور پر 3-جبڑے کا سیلف سینٹرنگ چک) یا ایک فیس پلیٹ ہوتا ہے، جو اکثر لمبے لمبے ورک پیسز کے بہت دور کو سہارا دینے کے لیے ٹیل اسٹاک کے ساتھ جوڑا جاتا ہے۔ تکلا، ایک چپٹی میز نہیں، وہ ہے جو حصہ کو پکڑتا اور گھماتا ہے۔ ورک پیس کو کس طرح نصب کیا جاتا ہے اس میں یہ بنیادی فرق تقریباً ہر چیز کا تعین کرتا ہے کہ دونوں ٹولز کی کارکردگی اور کہاں استعمال ہوتی ہے۔
وہ ورک پیس کو کس طرح رکھتے ہیں۔
ورک ہولڈنگ کا فرق سب سے زیادہ عملی فرق ہے۔ ایک روٹری میز پر، حصہ بیٹھتا ہےسب سے اوپرٹیبل کا اور ٹی- سلاٹ بولٹ، پٹے، یا میز پر نصب ایک ویز کے ساتھ کلیمپ کیا جاتا ہے۔ یہ اسے فلیٹ، بھاری، یا فاسد حصوں - فلینجز، والو باڈیز، مولڈ پلیٹس، بریکٹس، اور بڑے کاسٹنگز - کے لیے مثالی بناتا ہے جنہیں آسانی سے چک میں نہیں رکھا جا سکتا۔ میز کو افقی پوزیشن میں استعمال کیا جا سکتا ہے (عمودی محور کے گرد گھومنا) یا عمودی-محور کے کام کے لیے سرے پر کھڑا ہو سکتا ہے۔ ایک اشاریہ سازی کے سر پر، حصہ منعقد کیا جاتا ہےچک میںیا مراکز کے درمیان، لیتھ کی طرح۔ یہ گول، شافٹ-قسم، یا سڈول حصوں - گیئر بلینکس، سپلائنڈ شافٹ، بولٹ، کٹنگ ٹولز، مینڈرلز - کو پکڑنے کا قدرتی طریقہ ہے اور ٹیل اسٹاک لمبی شافٹوں کے لیے سخت سپورٹ فراہم کرتا ہے جو بصورت دیگر کاٹنے والی قوتوں کے نیچے ہٹ جائے گی۔ انڈیکسنگ ہیڈ اسپنڈل کو عام طور پر نیچے افقی (تقریباً -10 ڈگری ) سے 90 ڈگری عمودی تک جھکایا جا سکتا ہے، جس سے کمپاؤنڈ-زاویہ سیٹ اپ ہو سکتا ہے، لیکن یہ بنیادی طور پر افقی محور والا ٹول ہے۔
وہ کیا کرنے کے لیے ڈیزائن کیے گئے ہیں۔
ورک ہولڈنگ کے علاوہ، دونوں ٹولز کی ڈیزائن کی ترجیحات مختلف ہیں۔ کے لیے ایک روٹری ٹیبل بنایا گیا ہے۔کنٹرول مسلسل گردش کے ساتھ ساتھ اشاریہ سازی. ٹیبل کو آہستہ آہستہ کرینک کیا جا سکتا ہے جب کٹر ایک سرکلر آرک، ایک کیم پروفائل، ایک خمیدہ سلاٹ، یا ایک ہیلیکل فیچر - کو گھسیٹنے کے لیے - لگا ہوا ہو یا اسے ڈرلنگ یا بورنگ کے لیے مخصوص زاویے پر بند کیا جا سکتا ہے۔ یہ اسے ایک ورسٹائل مشینی پلیٹ فارم بناتا ہے، نہ کہ صرف ایک پوزیشنر۔ ایک اشاریہ سازی کا سر بنیادی طور پر کے لیے بنایا گیا ہے۔اشاریہ سازی- ورک پیس کو ایک عین زاویہ پوزیشن میں گھمانا، اسے لاک کرنا، اور کٹ کرنا، پھر دہرانا۔ اسے گھومنے کے دوران کاٹنے کے بجائے ایک دائرے کو برابر حصوں (6 گیئر دانت، 12 سپلائنز، بولٹ کے سر پر 6 فلیٹ) میں تقسیم کرنے کے لیے بہتر بنایا گیا ہے۔ زیادہ تر اشاریہ سازی کے سر کئی اشاریہ سازی کے طریقوں - براہ راست اشاریہ سازی، ہول پلیٹ کا استعمال کرتے ہوئے سادہ اشاریہ سازی، بنیادی نمبروں کے لیے تفریق اشاریہ سازی، اور مرکب اشاریہ سازی - کی حمایت کرتے ہیں لیکن وہ بوجھ کے نیچے ہموار، مسلسل گردش کے لیے ڈیزائن نہیں کیے گئے ہیں۔ ایک روٹری ٹیبل مسلسل کٹنگ اور انڈیکسنگ دونوں کام کر سکتی ہے۔ ایک انڈیکسنگ ہیڈ غیر معمولی طور پر اشاریہ سازی کرتا ہے لیکن آرک ملنگ کے لیے یہ ناقص انتخاب ہے۔
درستگی اور اشاریہ سازی کے طریقے
دونوں ٹولز ایک کیڑے کا استعمال کرتے ہیں-اور-وہیل ڈرائیو (عام طور پر 40:1، کبھی کبھی 60:1 یا 90:1) ہاتھ-کرینک موشن کو باریک کونیی حرکت میں کم کرنے کے لیے، لیکن وہ مختلف طریقے سے درستگی حاصل کرتے ہیں۔ ایک دستی روٹری ٹیبل عام طور پر a سے زاویہ پڑھتا ہے۔ورنیئر پیمانہہینڈ وہیل پر، تقریباً 1 آرک-منٹ (±2 آرک-منٹ کی عام درستگی) - کی عملی ریڈنگ ریزولوشن کے ساتھ عام کام کے لیے اچھا ہے لیکن آپریٹر اسکیل کو کتنی باریک پڑھ سکتا ہے اس سے محدود ہے۔ ایک CNC روٹری ٹیبل ایک سروو موٹر اور بند-لوپ انکوڈر کا استعمال کرتا ہے، 10 آرک-سیکنڈ یا اس سے بہتر لامحدود، سافٹ ویئر-کی وضاحت شدہ پوزیشننگ کے ساتھ حاصل کرتا ہے۔ ایک اشاریہ سازی کا سر ایک استعمال کرتا ہے۔انڈیکس پلیٹ(ایک ڈسک جس میں ایک سے زیادہ حلقوں کے عین مطابق فاصلہ والے سوراخ ہیں) اور سوراخ کی پوزیشنوں کو شمار کرنے کے لیے سیکٹر آرمز، جو اسے فطری طور پر اعلیٰ ریپیٹبلٹی فراہم کرتا ہے - ایک معیاری تقسیم کرنے والا سر صحیح پلیٹ - کے ساتھ ±30 آرک-سیکنڈ پکڑ سکتا ہے اور ان تقسیم کی اجازت دیتا ہے جن تک ایک سادہ ورنیئر مختلف نمبروں کے ذریعے نہیں پہنچ سکتا، بشمول پرائمری نمبر انڈیکس۔ ٹریڈ آف سیٹ اپ کا وقت ہے: انڈیکسنگ ہیڈ پر ڈویژن کی گنتی کو تبدیل کرنے کا مطلب ہے صحیح پلیٹ سرکل کو منتخب کرنا اور سیکٹر آرمز کو دوبارہ ترتیب دینا (10-20 منٹ فی کام)، جبکہ ایک روٹری ٹیبل صفر ہو جاتا ہے اور تقریباً پانچ منٹ میں تیار ہو جاتا ہے۔
عام ایپلی کیشنز
عملی طور پر، دو ٹولز مختلف حصوں کے خاندانوں کو سنبھالتے ہیں۔روٹری میزیںان کے لیے انتخاب کرنا ہے: ملنگ سرکلر آرکس، ریڈی، اور کیم پروفائلز؛ ڈرلنگ یا ٹیپنگ بولٹ-فلاجوں اور کئی گنا پر سوراخ کرنے والے دائرے؛ مشینی والو باڈیز، پمپ ہاؤسنگز، اور مولڈ پلیٹس جن کو فلیٹ چہرے پر کونیی خصوصیات کی ضرورت ہوتی ہے۔ مڑے ہوئے سلاٹ، مسلسل-گھومنے کے طریقہ سے کٹے ہوئے گیئرز، اور ہیلیکل کنٹورس؛ اور پیچیدہ 3D سطحوں کی بیک وقت 4-axis ملنگ کے لیے CNC چوتھے محور کے طور پر کام کر رہا ہے۔اشاریہ سازی کے سراس میں غلبہ حاصل کریں: گیئر خالی جگہوں پر ملنگ گیئر دانت (اسپر، بیول، اور ورم گیئرز)؛ شافٹ پر ملنگ اسپلائنز اور کی ویز؛ ہیکس بولٹ، نٹ، اور ٹول بٹس پر فلیٹ کاٹنا؛ شافٹ-ماؤنٹڈ پرزوں کے فریم کے گرد یکساں فاصلہ والے سوراخوں کی کھدائی؛ مشینی کلچ، شافٹ، اور سیریشن؛ اور ہیلیکل ملنگ کے لیے سیٹ اپ کرتے وقت دھاگوں اور ٹیپرز کو کاٹنا۔ انڈیکسنگ ہیڈز چک-اور-ٹیل اسٹاک سیٹ اپ بنیادی طور پر مل ٹیبل پر لیتھ کا ایک چھوٹا سا سپنڈل ہے، جو بالکل وہی ہے جو شافٹ-قسم کے کام کی ضرورت ہے۔
ان کے درمیان انتخاب کرنا
فیصلہ عام طور پر نیچے آتا ہے۔workpiece کی شکلاورآپریشن کی قسم. اگر آپ کا زیادہ تر کام فلیٹ یا بھاری حصوں - فلینجز، پلیٹس، ہاؤسنگز، مولڈز - کا ہے یا اگر آپ کو آرکس اور مڑے ہوئے پروفائلز کو کاٹنے کی ضرورت ہے جبکہ حصہ گھوم رہا ہے، تو روٹری ٹیبل صحیح ٹول ہے، اور یہ آپ کو بعد میں CNC چوتھے-محور کی صلاحیت کا اختیار بھی فراہم کرتا ہے۔ اگر آپ کا زیادہ تر کام شافٹ-قسم یا سڈول پارٹس - گیئرز، اسپلائنز، بولٹ، کٹنگ ٹولز - کا ہے اور بنیادی آپریشن برابر حصوں میں تقسیم ہو رہا ہے، تو ایک انڈیکسنگ ہیڈ ٹیل اسٹاک کے ذریعے لمبے حصوں کے لیے بہتر سپورٹ کے ساتھ تیز، زیادہ دوبارہ قابل اشاریہ فراہم کرتا ہے۔ بہت سی دکانیں بالآخر دونوں کی ملکیت رکھتی ہیں، کیونکہ وہ مقابلہ کرنے کے بجائے تکمیل کرتی ہیں: روٹری ٹیبل فلیٹ حصوں اور مسلسل-گھومنے کے کام کو ہینڈل کرتی ہے، انڈیکسنگ ہیڈ گول پرزوں کو ہینڈل کرتا ہے اور ہائی{10}}ڈویژن-کاؤنٹ انڈیکسنگ۔ پہلی خریداری یا محدود بجٹ کے لیے، روٹری ٹیبل عام طور پر زیادہ ورسٹائل انتخاب ہوتا ہے کیونکہ یہ آرک ملنگ کے علاوہ اشاریہ سازی بھی کرسکتا ہے، جب کہ انڈیکسنگ ہیڈ ہموار مسلسل کٹنگ نہیں کرسکتا۔ گیئر اور اسپلائن پروڈکشن پر توجہ مرکوز کرنے والی دکان کے لیے، انڈیکسنگ ہیڈ زیادہ خاص اور نتیجہ خیز ٹول ہے۔
نتیجہ
روٹری ٹیبلز اور انڈیکسنگ ہیڈ دونوں ملنگ کے لیے ورک پیس کو گھماتے ہیں، لیکن وہ مختلف سوالوں کے جواب دیتے ہیں۔ روٹری ٹیبل ایک فلیٹ، T- سلاٹڈ ڈسک ہے جو اپنی سطح پر حصوں کو رکھتی ہے اور مسلسل گردش (آرک ملنگ، کیمز، خمیدہ سلاٹ) اور کونیی پوزیشننگ دونوں کے لیے بنائی گئی ہے - یہ زیادہ ورسٹائل جنرل-مقصد ٹول ہے اور CNC چوتھے محور کے لیے قدرتی پلیٹ فارم ہے۔ انڈیکسنگ ہیڈ ایک سپنڈل-اور-چک ڈیوائس ہے، اکثر ٹیل اسٹاک کے ساتھ، خاص طور پر گیئرز، اسپلائنز، پولیگونز، اور شافٹ-قسم کے پرزوں کی اعلی-پریزیشن مساوی-ڈیویژن انڈیکسنگ کے لیے بنایا گیا ہے، انڈیکس پلیٹس اور سیکٹر آرمز کا استعمال کرتے ہوئے جو ایک سادہ دہرانے کی صلاحیت کو حاصل نہیں کر سکتا۔ آپ جو بناتے ہیں اس کی بنیاد پر انتخاب کریں: فلیٹ پرزے اور آرکس روٹری ٹیبل کی طرف اشارہ کرتے ہیں۔ گول حصے اور مساوی تقسیم ایک انڈیکسنگ ہیڈ کی طرف اشارہ کرتے ہیں۔ اچھی طرح سے لیس دکان میں، دونوں ساتھ ساتھ کام کرتے ہیں، ہر ایک اس کام کو سنبھالتا ہے جس کے لیے دوسرے کو ڈیزائن نہیں کیا گیا تھا۔


